一、前言:明治維新與日本酒近代化的十字路口
在「淺談日本酒的歷史(三)」中,我們追溯了江戶時代日本酒從「寺院僧坊酒」到「商業量產化」的蛻變過程,見證了「灘五鄉」如何在天然硬水「宮水」下,以「諸白」工法確立了稱霸日本酒的地位。然而,當進入明治時代(1868年-1912年),日本酒產業所面臨的是一場牽動整個產業的挑戰。
兩百六十餘年幕府體制的帷幕落下後,新政府面對的是一個千瘡百孔的財政現實:西南戰爭(1877年)、日清(甲午)戰爭(1894年)、日俄戰爭(1904年)接連爆發,每一場戰爭都需要軍費。與此同時,政府推動「富國強兵、殖產興業、文明開化」三大國家方針,從官辦工廠到鐵路鋪設,每一個環節都需要源源不斷的財政投入。如何在最短時間內籌措充足的國家資金?答案指向了一個傳統上就已是龐大產業的領域—清酒釀造。
從明治初期一直到大正、昭和初年,酒稅長期佔據日本國稅收入的三成,高峰時期甚至接近總稅收的四成,日本酒產業,成為了大日本帝國近代化道路上的「提款機」。
然而,在此同時,明治維新也為日本酒產業帶來了西方的釀造科學,讓日本酒從江戶時代依賴「杜氏與藏人的口耳相傳」,正式邁入了科學化釀造的時代。
二、稅制重壓與產業大洗牌:三萬家酒造的狂潮與隕落
明治元年(1868年),受到戊辰戰爭內戰影響,米價暴漲。為了確保糧食,新政府立刻頒布了「三分之一減釀令」,要求各藩縮減釀造量,但真正的轉折點,發生在明治四年(1871年)的廢藩置縣之後。
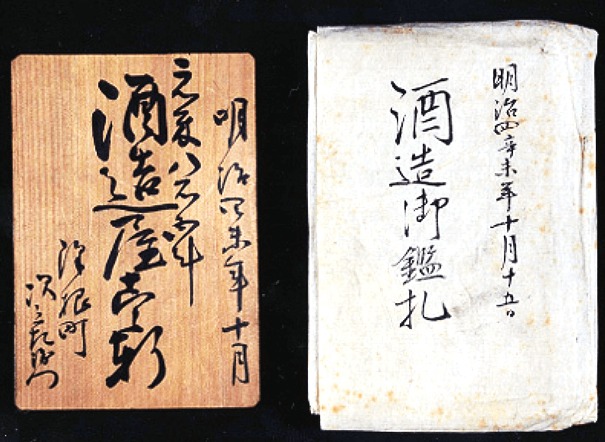
新政府為了確保穩定的中央財政,廢除了從江戶時代天保改革以來實施的「株札(酒株)」特許制度—這套制度原本是幕府為了管控釀造業、防止過度競爭所設的特許執照機制。代之而起的,是全國統一的酒稅新制,只要繳納「免許稅(許可金)」每人金五兩,任何人都能合法釀酒;開業後也只需加上酒代金約5%的「釀造稅」。這個政策,瞬間引爆了全國的釀酒熱潮。
各地的地主、富農嗅到商機,紛紛投入釀酒業。根據明治九年(1876年)的「全國酒造調查」,當時日本全國的酒造廠家數量達26,171家;若加上未統計的黑數,推估可能高達30,000家。
但有趣的是,這26,171家酒造中,高達71.6%(18,735場)是產量不足100石(約18,000公升)的微型酒造,規模甚至不及灘五鄉一家中等酒造的年產量。這些微型酒造,多依賴家族或臨時工,無資本引進現代設備,也無餘裕聘用專業杜氏,在風調雨順的年份或許尚能維持,一旦遭遇重稅或米價波動,便不堪一擊。
而明治政府為了持續籌措戰徵費用,一再調整酒稅課徵結構。從最初的「釀造稅(依酒代金比例)」,逐步演化為按實際生產量課徵的「造石稅」,進而加入「酒稅」、「營業稅」等多重課徵。稅收結構的複雜化,讓小規模酒造的帳務開始雪上加霜,而稍有差錯便可能面臨行政處罰或強制關閉。與此同時,政府也嚴格取締私釀(密造酒),對非法釀造課以嚴峻刑責,進一步壓縮了小酒造的生存空間。於是從明治中後期開始,酒造廠家數量直線下滑。到了昭和初年,全國酒造數已銳減至不足萬家。
三、近代銘釀地:灘、城島、伏見與西條
在這樣的產業洗牌下,江戶時代的霸主「灘五鄉」(兵庫縣)依然穩坐霸主。根據統計,明治11年(1878年),兵庫縣產量超過1000石的巨型酒造高達170家,超過3500石的更有9家。宮水的先天優勢、完善的銷售與物流、深厚的杜氏傳承,構成了後進者難以跨越的一道鴻溝。
然而,明治時代改變最大的物流革命是來自鐵路的普及。當鐵路網逐漸取代海運(樽迴船)成為品項流通的主動脈,原先受限於港口地理的產地,突然獲得了重新洗牌的機會。
1. 九州的灘:福岡「城島」
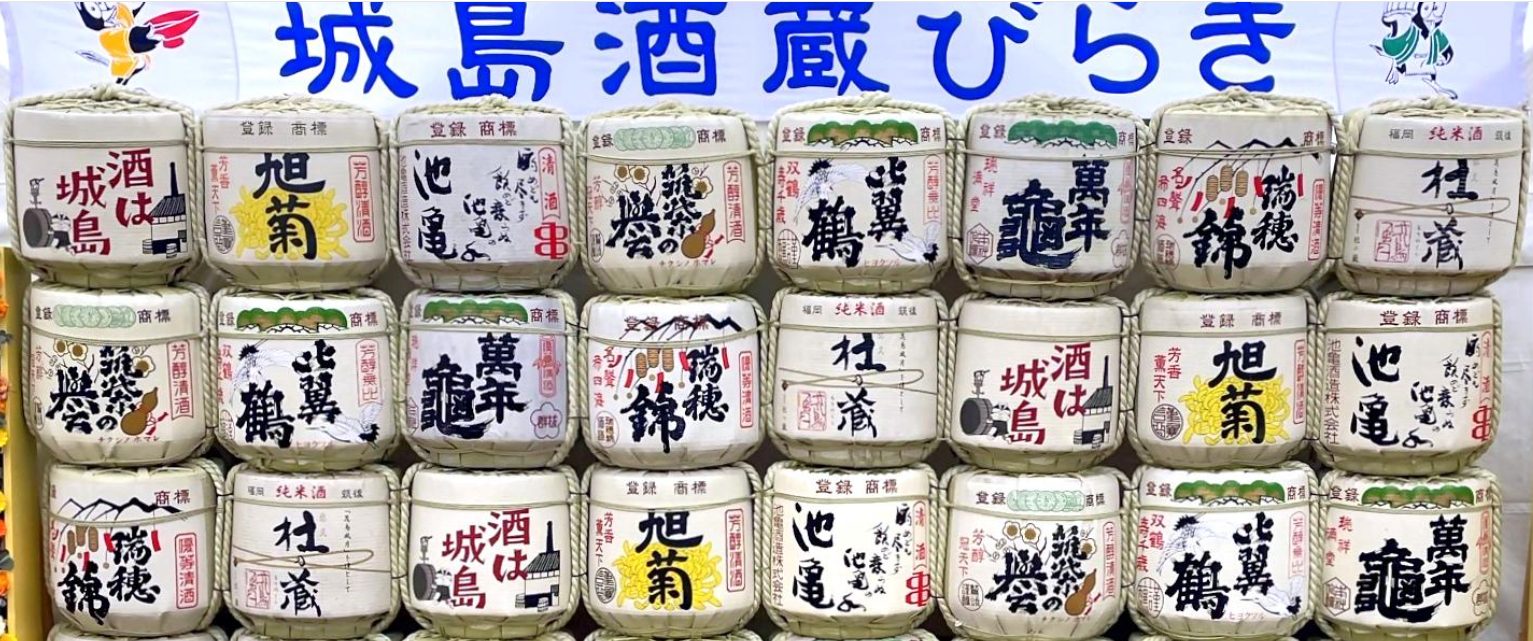
明治初期,福岡縣的清酒產量僅排全國第七,似乎難以望灘五鄉之項背。然而到了昭和11年(1936年),福岡已一躍成為全國第二大產地(年產23萬石),其核心正是位於筑後川沿岸、今日久留米市境內的「城島」。
明治22年(1889年),九州鐵道的開通將城島與筑豐煤礦地帶的廣大消費市場直接串聯,取得了遠優於傳統水運的運費優勢,並藉由延伸的鐵路網絡取得穩定的物流管道。當時筑豐煤礦工人人口龐大,對清酒的需求量驚人,城島酒造瞬間找到了一個穩定且持續擴大的消費群體。而城島的酒造也盡心力投入「筑後川水質改良」,讓城島有了「九州的灘」的稱號。
2. 下行酒的逆襲:京都「伏見」
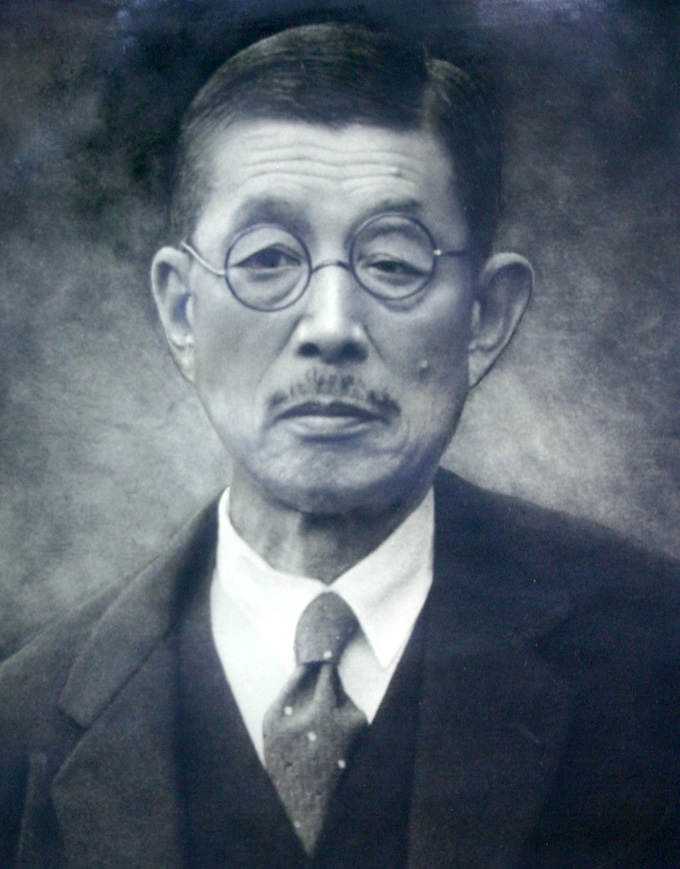
江戶時代,京都酒(柳酒)曾被灘酒打得毫無招架之力;伏見酒更曾被恥笑為「場違い酒(不入流的酒)」,只能流通在低價市場。但在明治22年(1889年),東海道本線全線通車,讓伏見酒得以大量透過鐵路銷往東京,不再受制於水運季節限制與高昂費用。而伏見酒的先驅大倉恒吉商店(即「月桂冠」),在明治42年(1909年)率先引進現代化裝瓶工廠,並以精確的「巴氏殺菌法」—也就是日本酒傳統「火入れ」工法的現代版—取代水楊酸,推出了「無防腐劑添加瓶裝清酒」。這個決策增加了消費者對「安全、衛生、透明」的信賴感,成為伏見酒在東京市場的最佳武器。
3. 吟釀發祥地:廣島「西條」
廣島的水質屬「軟水」,缺乏礦物質,不利於酵母的旺盛發酵。明治初期,許多試圖模仿灘酒硬水工法的廣島酒造,無不面臨發酵遲緩、酒醪腐敗的慘痛失敗。
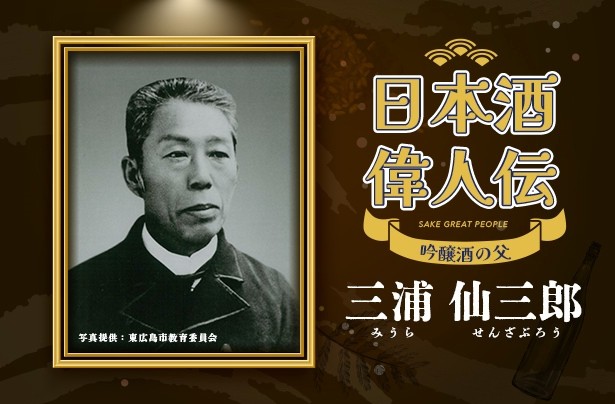
三津杜氏的先驅三浦仙三郎,歷經無數次失敗,反覆調整配米比例、麴的培育方式與溫度管理,終於在明治31年(1898年)確立了「軟水釀造法」。他發現:既然軟水中缺乏礦物質,便以培育極度強健、活性旺盛的米麴來彌補;既然發酵動力天生不足,便以嚴格的低溫長期發酵來引導酵母緩慢而穩定地產出清澈酒液。三浦仙三郎的發現不僅克服了軟水的缺點,更在無意間發現軟水發酵的清酒,口感更為柔滑細緻,雜質更少。
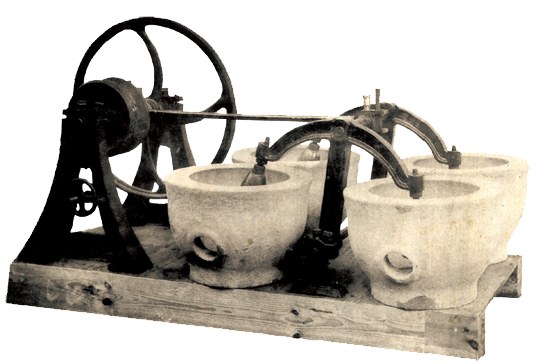
與此同時,明治29年(1896年),設於西條的佐竹(サタケ)公司,發明了日本第一台採用金剛砂的「動力精米機」。傳統的足踏精米(唐臼)效率低下,難以達成高度精白;而動力精米機讓酒米的精白率(精米步合)得以精確控制,也突破了前所未有的高精白程度。
「極度精白的酒米」結合「軟水低溫長期發酵」,讓酵母在糖分充足、雜質極少的純淨環境中,大量生成了乙酸異戊酯(isoamyl acetate,香蕉香氣)與己酸乙酯(ethyl caproate,蘋果香氣)等酯類香氣物質,也正是我們今日所熟知的「吟釀香(Ginjo-ka)」的來源。明治40年(1907年),在第一屆全國清酒品評會上,充滿吟釀香的廣島酒讓「酒都西條」的威名,就此確立。
四、科學數據的導入:成分分析與明治時代的品評
隨著東京大學阿特金森(R.W. Atkinson)教授在明治14年(1881年)發表首篇關於日本酒發酵的英文科學論文,日本酒正式跨入了數據量化的時代。
明治的釀造學界逐步確立了一套延用至今的分析標準體系:「エキス分(浸出物含量)」代表清酒中蒸發乾燥後的可溶性固形物總量(糖分、糊精、胺基酸等),數值越高代表酒體越飽滿豐厚;「日本酒度」則以精密比重計測量酒液比重,負值代表比重重、糖分多、偏甘,正值代表糖分少、偏辛口;「總酸度」則反映酒中乳酸、蘋果酸、琥珀酸等有機酸的總含量,與口感的清爽度及保存性密切相關。學者們更進一步推導出了量化感官體驗的數學公式,計算「甘辛度」與「濃淡度」,將品飲的主觀感受化約為可驗證的數字。
透過明治33年東京市販酒的數據顯示,上等酒酒精度平均達16.1%,中等酒15.3%,下等酒14.9%—整體酒精濃度明顯高於現代一般清酒的14%至15%常規值,反映出當時發酵技術趨向「完全發酵、高酒精」。
而在明治時代的品評會上,金賞酒的日本酒度高達+20,酒精濃度17.5%,酸度達到4.7—,相較於現代吟釀酒的酸度通常在1.2至1.8之間,4.7的酸度其口感之酸烈,以現代標準來看幾乎難以想像。而對比復刻的江戶元祿時代清酒—日本酒度-80.0,酸度5.0,エキス分高達19.39—江戶酒幾乎類似現代的極甘口甜酒,而明治品評會酒則追求「徹底辛口與酸度強烈」的風格。
這種極端辛口傾向,在明治初期,有可能是因為「協會酵母」尚未普及,酒造多依賴藏內的野生「藏付酵母」。為防止「火落菌」(腐敗性乳酸菌)的污染,藏人傾向讓酵母將糖分徹底消耗完畢(完全發酵),並依賴高酸度來保護酒體。換言之,這種「超辛口、極高酸度」的風格,或許並非當時的偏好,而在相當程度上是一種避免腐造的必然結果。
五、酒母(Moto)的三大革命
明治時代對現代日本酒影響最為深遠的貢獻,是大藏省釀造試驗所的科學家們—高橋博士、山下博士、江田鎌治郎、嘉儀金一郎等人。他們用科學解釋了江戶時代傳承下來的「生酛(Kimoto)」工法,並在此基礎上發展出「山廢酛」與「速釀酒母」,為現代清酒產業奠定了非常重要的基礎。
1.「生酛」
在顯微鏡問世之前,沒有任何人知道生酛為何需要整整一個月的時間,也無從解釋那複雜繁瑣的操作背後,究竟有什麼科學道理。明治時代的學者們,用顯微鏡與培養基,首次揭開了這個謎:生酛的本質分三個階段演進。
第一階段(約0至5天)是「硝酸還原菌」。當水與麴米混合後,米表面附著的硝酸還原菌率先繁殖,將水中的硝酸鹽還原為毒性強烈的「亞硝酸」。亞硝酸能迅速消滅有害的產膜酵母與野生短柄酵母,為下一步創造乾淨的舞台。
第二階段(約5至15天)是「乳酸菌」。隨著酒母進行「暖氣操作(溫度控制)」,球狀與桿狀乳酸菌開始大量繁殖,持續生成乳酸。乳酸與殘餘亞硝酸形成極度酸性的環境,將一切雜菌徹底清除;而亞硝酸本身,也在過酸的環境中自然分解消失,不留任何對後續發酵有礙的痕跡。
第三階段(約15天以後)是「清酒酵母」。在這個除了乳酸以外幾乎已無任何雜菌能夠存活的嚴酷環境中,只有具備強大「乳酸耐受力」的清酒酵母得以生存,並開始爆發增殖,最終完成一桶強健的酒母。
2.山卸廢止酛(山廢)的發明
傳統生酛的製程中,有一道稱為「山卸(手酛)」的步驟:藏人必須頂著接近零度的寒造低溫,反覆以長木棒將米與麴搗碎,目的是加速米的溶解與酵素的接觸反應,促進微生物演替。這不僅耗費大量人力,更考驗藏人的體能極限,還被視為藏人的意志試煉。
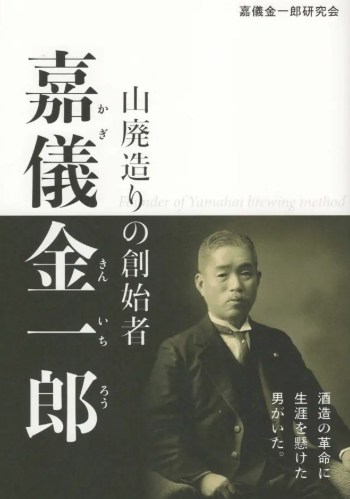
明治42年(1909年),嘉儀金一郎博士透過一系列嚴謹的對照實驗,得出了顛覆傳統認知的結論:「只要精準控制水分含量與溫度環境,單靠米麴本身的酵素溶解力,即使不進行任何人工搗碎,同樣能培育出強健的乳酸菌群落與清酒酵母。」這個發現,讓業界得以免除「山卸」這道工序,誕生了「山卸廢止酛(簡稱山廢)」。
山廢的微生物演替過程、發酵日數與風味走向,與正統生酛在本質上完全一致,只是少了那道手工搗碎步驟。時至今日,山廢仍被許多強調傳統風格的酒造採用。山廢通常帶有更豐厚的乳酸氣息、飽滿的酒體與複雜度。
3.「速釀酒母」的誕生
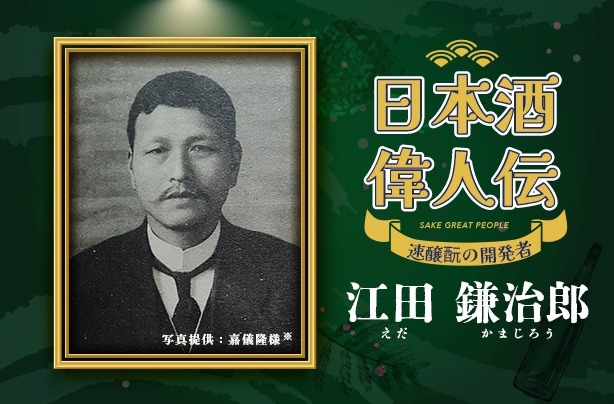
江田鎌治郎在明治42年發明的「速釀酒母」,是影響今日清酒產業最為深遠的一項進程。
江田博士的思考邏輯很直接:生酛之所以需要長達兩週至一個月的時間,核心原因只有一個,就是等待環境中的野生乳酸菌自然繁殖,生成足夠濃度的乳酸,以建立無菌的酸性環境。那麼,如果我們直接使用工廠生產的「純淨液體乳酸」,在第一天就以人工創造出這個酸性環境,不就可以省略這整段漫長的等待過程,直接投入純粹培養的優良酵母?
這個邏輯上幾乎顯而易見的答案,卻徹底顛覆了千百年來「依賴自然微生物環境」的釀造哲學。速釀酒母的操作流程如下:第一天,將水、米、麴混合,直接加入市售純淨乳酸,瞬間創造出無菌的酸性環境,同時投入純粹培養的優良酵母;第三至四天,酵母迅速進入前暖氣與湧付(旺盛發酵)階段;第十一天前後,酒母熟成,可供使用。
相較於生酛的一個月,速釀酒母僅需約兩週,且因為從一開始便排除了空氣中不可預測的野生菌干擾,腐敗風險大幅降低,品質穩定性顯著提升。與此同時,江田博士也開發了「高溫糖化酒母」,利用58°C的高溫進行6小時急速糖化並殺死雜菌,再降溫添加乳酸與酵母,短短一週即可完成。
時至今日,速釀酒母工法佔日本全國清酒產量的90%以上,是現代清酒產業最主要的酒母製作方式。
六、結語
明治時代共44年,日本酒產業在帝國主義發展下,在酒造數量上經歷了一次大洗牌,在產區競爭上除了有九州城島地區的崛起,更有因鐵路發展與軟水、精米技術而崛起的廣島西條。釀造試驗所(今獨立行政法人酒類總合研究所前身)的科學家們透過科學方法爲現代清酒釀造打下深厚的基礎,同時也為下一個時期—大正、昭和時期協會酵母的篩選培育、戰時三倍增釀酒(三倍增醸酒)以及戰後吟釀運動的復興打下地基。
在下一篇「淺談日本酒的歷史(五)」中,我會繼續跟大家聊聊大正至昭和初期的協會酵母的誕生與系統化篩選、戰爭體制下「三倍增釀酒」對品質的衝擊,以及戰後釀酒如何在廢墟中復興。
參考資料:
1.日本酒の来た道, 堀江修二,今井出版。
2.酒造りの歴史,柚木学,雄山閣。
3.日本の酒,坂口謹一郎,岩波書店。
原文出處:管怡宣
責任編輯:顏佳盼
核稿編輯:陳慧
