上一篇寫白鶴生貯藏酒時,提到了 UF(Ultrafiltration,限外濾過)。正好有認真的朋朋提到了月桂冠也有使用。
原本只是想知道兩家酒造的技術與開發過程,結果一路往前查,才發現 UF 在日本酒裡的故事,比我原先想像得更久遠。而且很有趣它一開始根本不是為了生酒而來的。
1977:當 UF 第一次使用在清酒
目前可以找到相當早期、也很有代表性的研究,是 1977 年發表在《日本醸造協会雑誌》的〈限外ろ過法による清酒の精製〉。
這篇研究很有意思,因為參與者不只有酒造。一邊是東洋醸造的研究人員,另一邊則有旭化成開發本部相關研究人員。
也就是說,從很早開始,清酒 UF 就不是單純由酒造自己摸索,而是釀造產業與日本膜工業之間的合作。他們使用的是中空絲型 UF 膜(hollow-fiber membrane),研究清酒通過膜之後的清澄效果、酒質、透過速度、膜的耐久性,以及不同操作條件對處理效率的影響。
當時真正關心的問題,還比較接近清酒的澄清與過濾。因為傳統清酒在保存過程中,可能因蛋白質等高分子物質產生混濁,也就是過去常說的白ボケ。
既然 UF 可以按照分子大小截留蛋白質,那它自然成為一個很有吸引力的新方法。所以 UF 剛進入日本酒時,想解決的是:如何把酒變得更清澈。
清澈清酒示意圖,AI 生成圖片
當研究者想起酵素也是蛋白質
研究繼續進行之後,問題開始慢慢改變。既然 UF 可以截留清酒裡的高分子蛋白質,那麼酒裡另外一群很重要的蛋白質呢?
清酒上槽之後,酒中仍然存在來自麴菌的各種酵素。如果酒經過火入,這些酵素可以透過加熱失去活性,但如果我們想保留「生」的狀態,就會遇到上一篇談過的問題:酒雖然已經釀完了,裡面的反應卻不一定真的跟著結束。
於是 UF 的在清酒的應用開始發生了轉變。
它原本是:把造成混濁的蛋白質拿掉。
慢慢變成:把會讓酒繼續變化的酵素蛋白拿掉。
技術本身沒有完全改變,改變的是研究者對這種膜可以拿來做什麼的理解。
1970 年代末,國稅廳醸造試験所也加入研究
差不多同一個時期,當時日本酒研究非常重要的國稅廳醸造試験所,也開始系統研究 UF。
1970 年代後期的研究已經在比較不同膜材、分畫分子量、溫度與操作壓力,以及它們對清酒蛋白質去除與 Flux(膜通量)的影響。
這裡有一個很重要的轉變:UF 開始從「這東西好像可以拿來過濾酒」,變成真正的清酒製程工程。因為只知道一張膜能截留蛋白質,其實離工業化還非常遠。
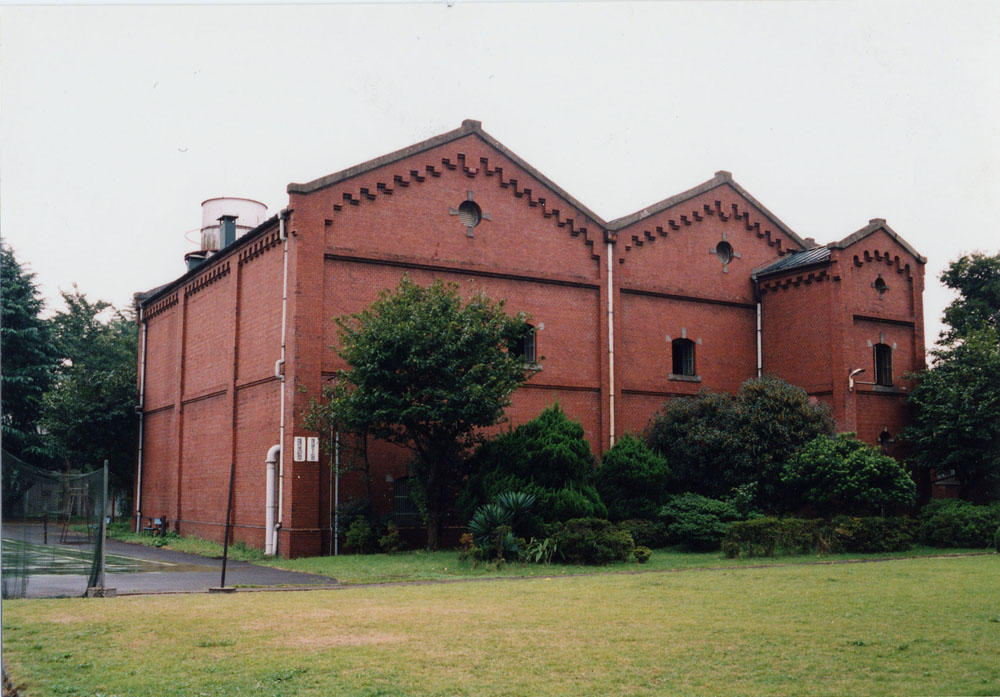
國稅廳醸造試験所 圖片來源:日本國稅廳
1980 年代:研究方向真正轉向「生酒」
到了 1980 年代,UF 在清酒裡的角色開始變得不一樣。
1984 年,國稅廳醸造試験所的近藤恭一、大場俊輝與中村欽一發表〈限外炉過による生酒の処理〉。
這時候研究題目已經不再只是「清酒精製」,而是直接寫出了:生酒。
研究證實,經過適當的 UF 處理,可以大幅降低生酒中多種酵素的活性;而在 30°C、20 天的保存試驗裡,UF 處理酒的糖、胺基酸與有機酸組成變化也比較小。
換句話說,1970 年代研究者原本想拿來「把酒濾清」的技術,到這裡已經變成了「保存品質控制」。也讓後面的生酒品項化開始變得可能。
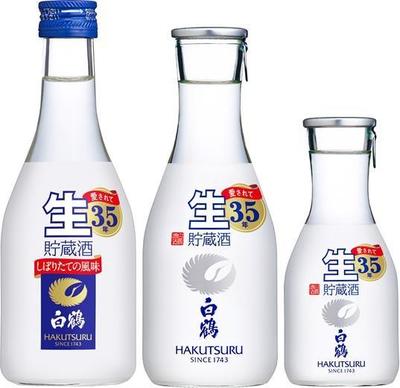
白鶴 生貯蔵酒 圖片來源:白鶴酒造
1983、1984:研究室裡的膜,開始出現在我們買得到的酒裡
差不多就在同一個時期,大型酒造也開始把 UF 真正整合進品項。
前面提到的白鶴的「上撰 白鶴 生貯蔵酒」在 2018 年迎來全國上市 35 年,因此可以回推至約 1983 年。
白鶴走的是「生貯藏」這條路:
酒在生的狀態下貯藏,利用 UF 大幅降低酵素的影響,最後在裝瓶階段進行一次火入。
而隔年,1984 年 6 月 25 日,月桂冠推出可以常溫流通的「生酒」。
月桂冠利用精密濾過去除酵母與火落菌,再利用 UF 去除約九成的麴來源酵素,搭配充填與衛生管理,讓一支真正沒有經過火入的酒,也能成為可以常溫流通的品項。
月桂冠至今仍把它稱為日本酒業界第一款實現常溫流通的「生酒」。
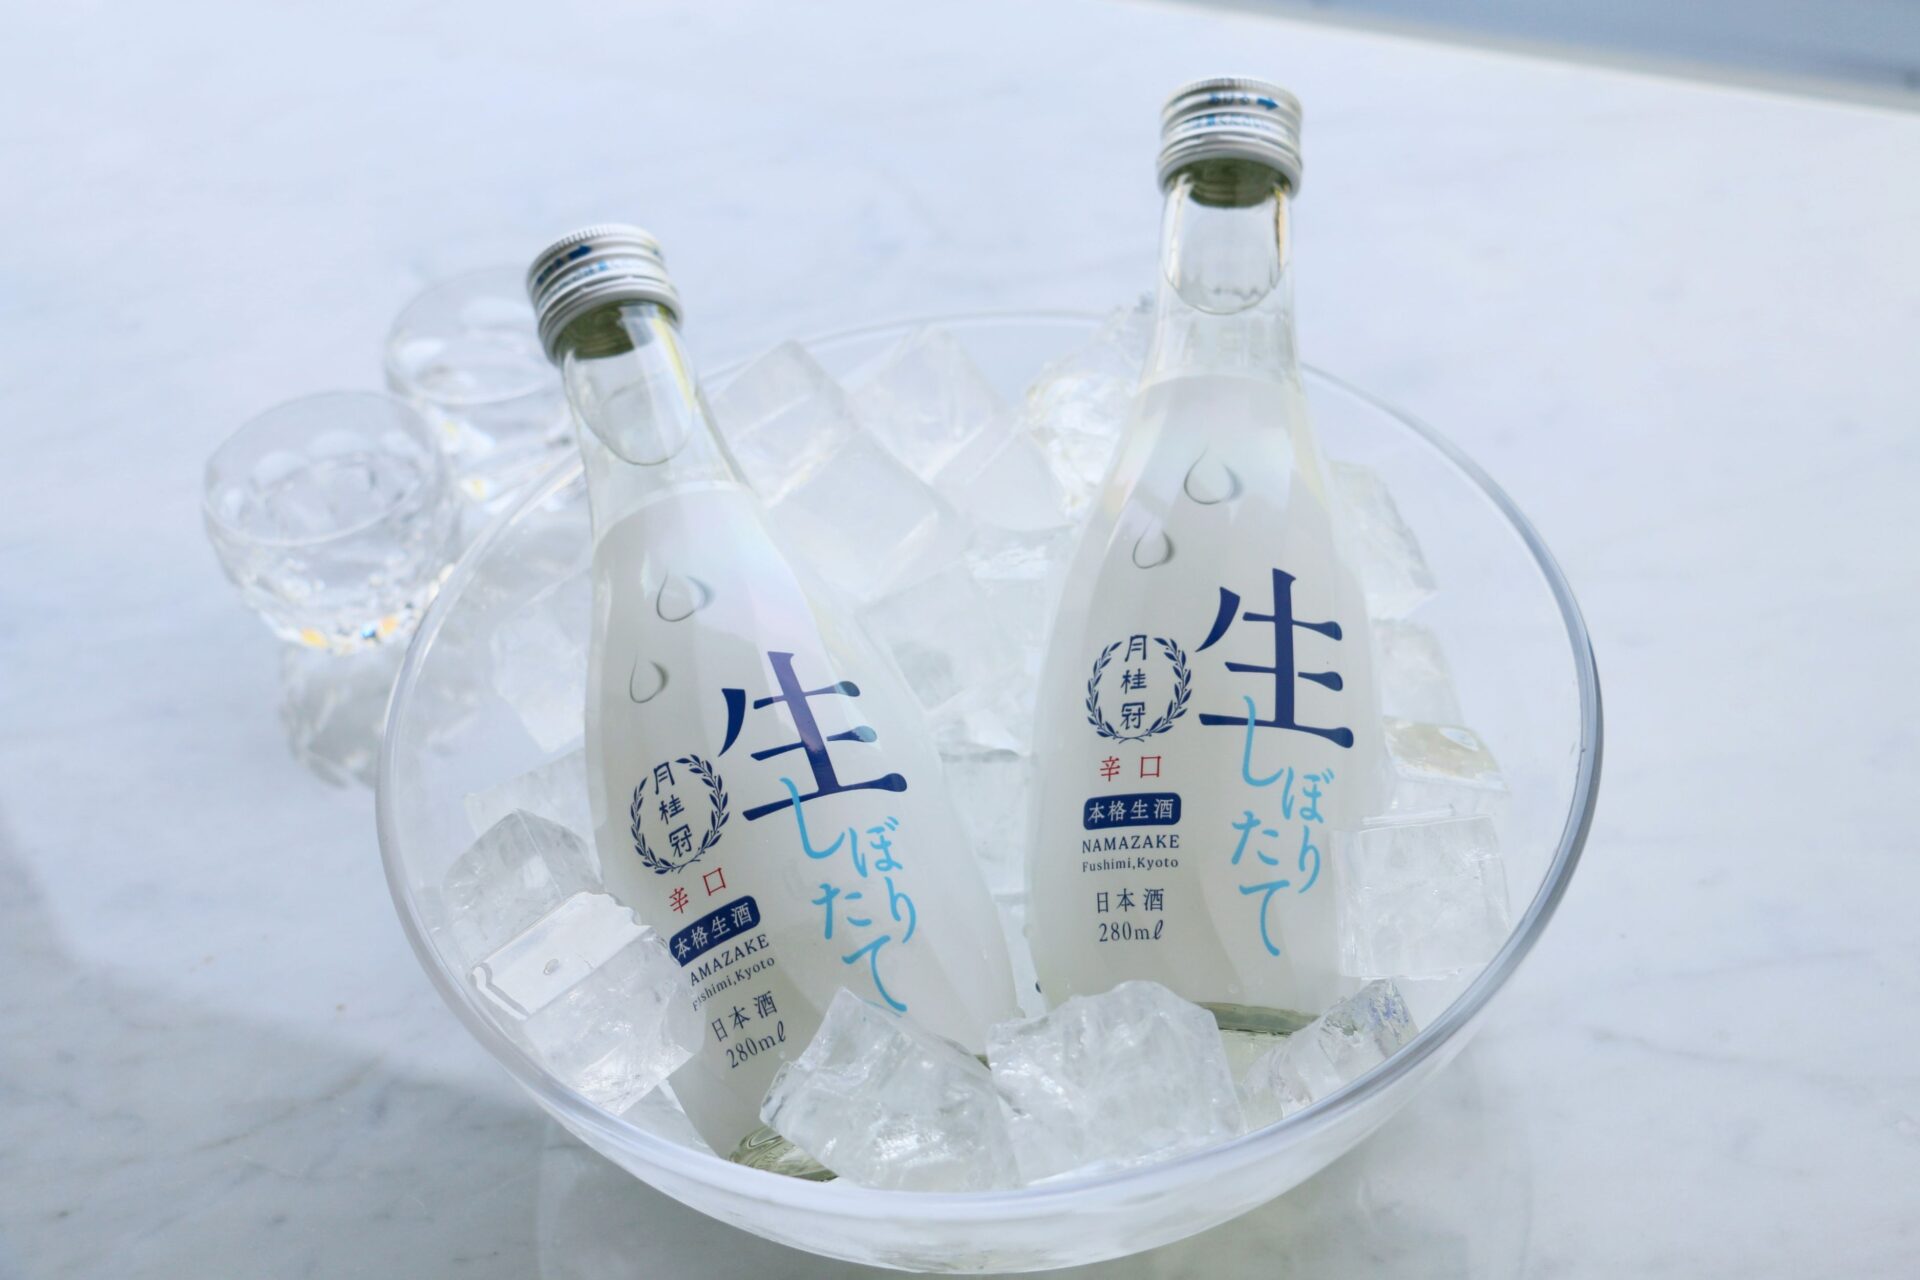
月桂冠 生酒 圖片來源:月桂冠
更有趣的是,人也跟著技術移動
我在查這段歷史時,還發現一條很有意思的線。1984 年國稅廳醸造試験所那篇 UF 生酒研究的作者之一,是近藤恭一。
到了 1986 年,在〈限外ろ過による生清酒の製品化〉這篇資料裡,近藤恭一的所屬已經是白鶴酒造。
這件事情對於在做研究的我很值得注意。研究機構累積知識,研究人員進入酒造,技術跟著人一起走進產業。
再加上 1977 年就已經參與清酒 UF 研究的旭化成,整段歷史其實形成了一個很典型的日本產業技術發展模式:
膜材料公司 × 公共釀造研究機構 × 酒造
三者一起把一項原本並不是為日本酒而生的分離技術,慢慢改造成真正可以放進酒造生產線的製程。
四十多年後,旭化成這條線居然還在
今天打開日本酒造設備大廠薮田産業的產品資料,依然可以看到:「旭化成限外ろ過システム」
從 1977 年旭化成研究人員參與清酒 UF 的研究,到今天酒造設備市場仍然存在旭化成的 UF 系統,這條技術線已經延續將近半個世紀。只是現在的設備,和當年的實驗裝置已經不是同一個概念了。
以薮田目前公開的旭化成 UF 系統為例,標準型 AIP-3013D 使用中空絲膜,有效膜面積 4.7 m²,分畫分子量(MWCO)為 6,000。
而且設備可以依需求更換不同材質與不同 MWCO 的 module。
現在另一個重要關鍵,是 Cross-flow
清酒裡本來就有許多蛋白質與高分子物質,如果只是把酒一直垂直壓向膜面,很快就會累積 fouling,最後 Flux 愈來愈低。因此現在的清酒 UF 系統採用 cross-flow filtration(錯流過濾)。
酒沿著膜表面流動,一部分液體穿過膜,另一部分則持續沿著膜面前進。這樣產生的剪切作用,可以減少物質堆積在膜表面,讓設備維持比較穩定的通量。
此外今天商業 UF 系統另一個很重要的進步,是自動化。薮田目前的設備從過濾一直到膜的洗淨,都可以進行全自動運轉。
設備本身也採取 sanitary design,盡量避免酒液停留在管路與設備死角。
這看起來好像只是工廠裡的小事情,但其實非常重要。因為真正大量生產時,設備如何穩定的承載製造量決定是一個重點。
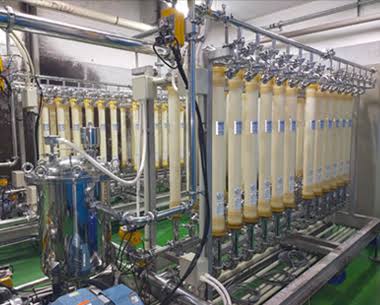
ろ過圧搾機 圖片來源:薮田産業株式会社
今天,也不只有旭化成
現在日本清酒相關的 UF 技術,也已經不是單一公司的世界。
依灘酒研究會整理,現代清酒 UF 常見膜孔徑約在 0.001~0.01 μm,材質包括 PES(polyethersulfone)與 PAN(polyacrylonitrile),形式則常見中空絲膜;依用途不同,MWCO 可以落在數萬左右。
另外,日本食品產業現在也可以導入海外膜系統。例如 Shinwa Foods Chemical 所提供的 Koch Membrane Systems UF 系統,MWCO 可依用途選擇約 2,000~50,000,應用資料中也直接把:「清酒の脱酵素(生酒製造)」列為用途之一。
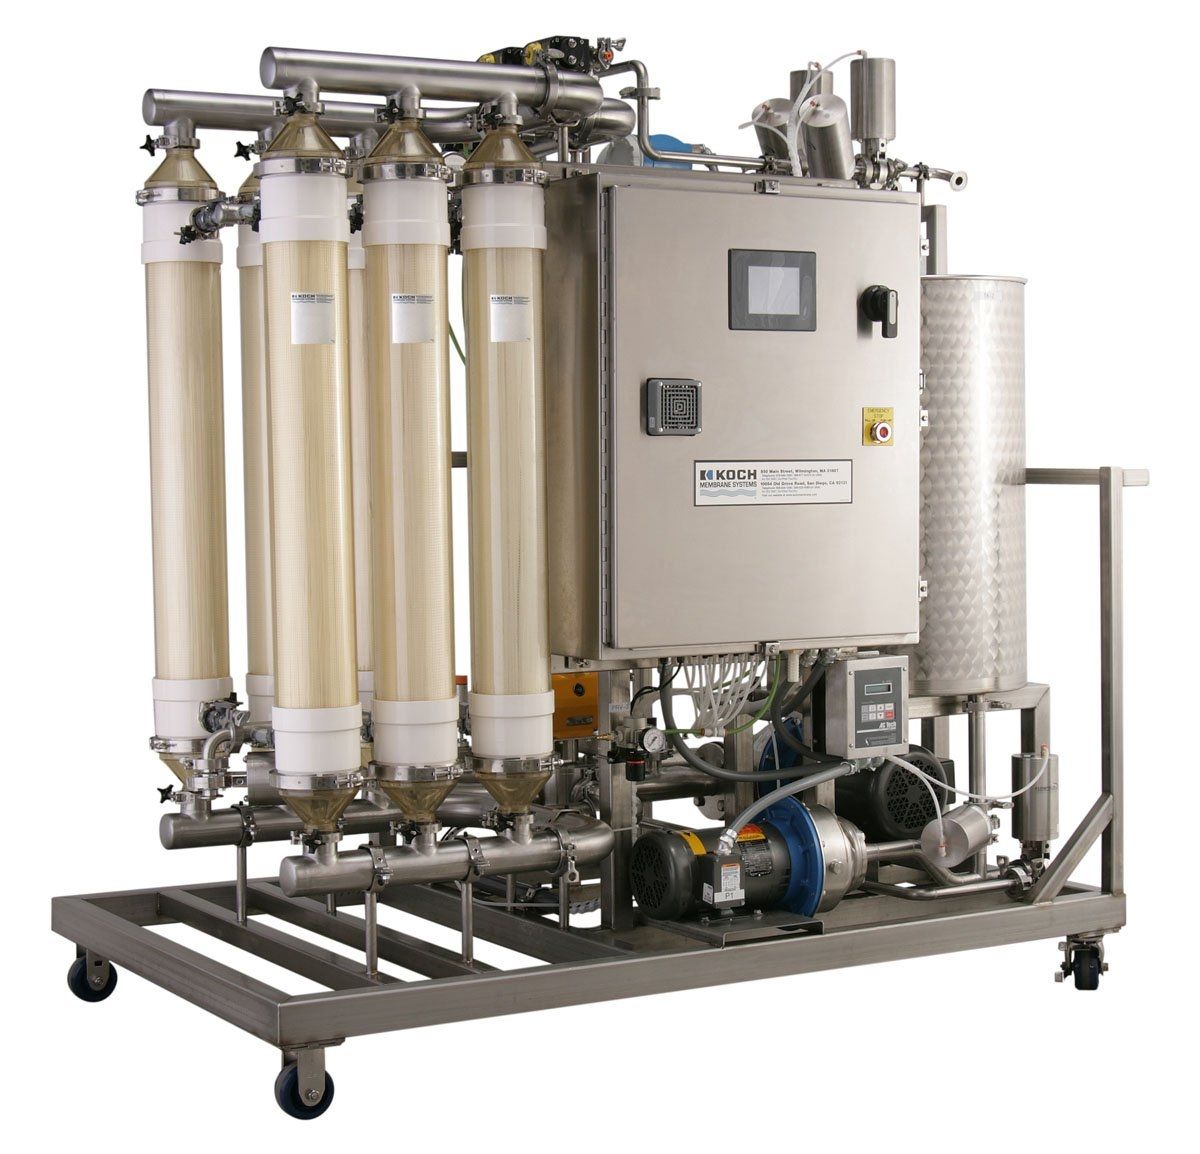
Koch Membrane Systems 膜過濾設備 圖片來源:DirectIndustry
有趣的是,UF 並沒有取代冷藏
技術走到今天,其實還有一件事情,我覺得特別值得思考。
既然 UF 在 1980 年代就已經證明,可以藉由去除殘存酵素與部分微生物,使未火入的日本酒獲得更高的保存安定性,那麼為什麼四十多年後,我們今天談到「生酒」,主流仍然不是經過 UF 處理、可以相對穩定流通的生酒,而是更加依賴低溫物流與冷藏保存,盡可能維持原本「生」的狀態?
也許設備成本是一個重點,但這其實也反映出,日本酒的技術發展從來不只是「能不能做到」,而是「我們最後想留下什麼」。
從 1970 年代後期東洋醸造與旭化成對膜分離技術的早期研究,到國稅廳醸造試験所對清酒超濾條件與品質變化的系統性研究,再到白鶴、月桂冠等大型酒造將技術真正推向品項化,UF 曾經代表了一種相當前衛的想像:不用加熱,也能讓「生酒」走出酒藏。尤其在冷藏物流尚未像今天如此普及的年代,這件事情的意義其實非常大。
今天的冷鏈物流、低溫倉儲與冷藏展示設備已經成熟許多,酒造可以選擇的,不再只有「火入」與「過濾」這兩條道路。對許多強調新鮮感、微細香氣、口感層次與剛榨出狀態的生酒而言,與其進一步利用膜去改變酒中的成分組成,不如直接從溫度管理下手,以低溫減緩酵素反應與品質劣化的速度。
所以是當一項技術成熟之後,它不一定會取代所有舊方法。反而會變成釀造者工具箱裡的一個選項。
原文出處:日本酒初心者的不專業筆記
責任編輯:林盈欣
核稿編輯:陳慧
